Қазақша
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Болат құрылымы коррозияға қарсы туралы шатастырды ма? Стандартты опциялар және таңдау нұсқаулары
Болат құрылымыҒимараттардың қызмет ету мерзімін ұзарту үшін коррозияға қарсы өте маңызды. Коррозиядан қорғау схемалары әртүрлі табиғи және қызмет көрсету орталарына байланысты өзгереді. Бастапқы құрылыс шығындарын азайту және ғимараттың қызмет ету мерзімін ұзарту үшін бетті дайындау үшін де, коррозияға қарсы шаралар үшін де кешенді бағалау жүргізілуі керек.
Ғимараттардың барлық түрлері қызмет ету жағдайларына байланысты әртүрлі коррозия санаттарына жіктелген коррозиялық орталардың әсеріне ұшырайды.
|
Коррозия категориясы |
Типтік орта |
|
C2 (төмен) |
Құрғақ ішкі аумақтар, жылытылмаған қоймалар |
|
C3 (Орташа) |
Қалалық өнеркәсіп аймақтары, жалпы зауыттар |
|
C4 (жоғары) |
Химия зауыттары, жағалаудағы өнеркәсіптік аудандар |
|
C5 (өте жоғары) |
Ылғалдылығы жоғары өнеркәсіп аймақтары, теңіз жағалауындағы аймақтар |
Әртүрлі коррозиялық орталармен күресу үшін әртүрлі коррозияға қарсы схемалар таңдалуы керек. Қандай шешім қабылданса да, бетті дайындау коррозиядан қорғаудың негізін қалады және қорғаныс жабынының жобаланғандай жұмыс істей алатынын анықтайды. Тұтастай алғанда, өте мұқият жарылыспен тазалау ретінде анықталған ең төменгі тазалық дәрежесі Sa2,5 болатын болат конструкция цехтарын тоттан тазарту үшін құм бүрку немесе атқылау қолданылады. Сонымен қатар, болат негіздердің бастапқы тот дәрежесін ескеру қажет. Беттік өңдеуден кейін де талап етілетін стандартқа сәйкес келмейтін шикізат ауыстырылады немесе жойылады.
|
Өлшем |
Жарылыс |
Құм үрлеу |
Жарылыс |
|
Жұмыс принципі |
Механикалық қуат әдісі |
Пневматикалық қуат әдісі |
Пневматикалық қуат әдісі |
|
Тиімділік |
Жоғары |
Салыстырмалы түрде төмен |
Атқылаудан төмен |
|
Құны |
Жоғары бастапқы инвестиция, төмен ұзақ мерзімді шығындар |
Төмен бастапқы құны, жоғары еңбек құны |
Атқылау мен құм себу арасында |
|
Қоршаған ортаның өнімділігі |
Жабық кеңістікте жұмыс істейді |
Жаппай шаң түзуге бейім |
Құмды тазартудан жақсырақ |
|
Икемділік |
Соқыр дақтар бар |
Күрделі компоненттер үшін қолайлы |
Кішігірім күрделі компоненттер үшін қолайлы |
|
Қолдану сценарийлері |
Дайындаманы алдын ала өңдеу |
Дайын компоненттер |
Бетті нығайту, шағын күрделі компоненттер |
Бетті дайындауды аяқтағаннан кейін келесі қадам коррозияға қарсы жүйені таңдау болып табылады. Бүріккіш бояу және ыстық мырыштау екі негізгі шешім болып табылады. Сонымен қатар, тәжірибелік жобаларда бірнеше дәлелденген жетілген коррозияға қарсы әдістер кеңінен қолданылады:
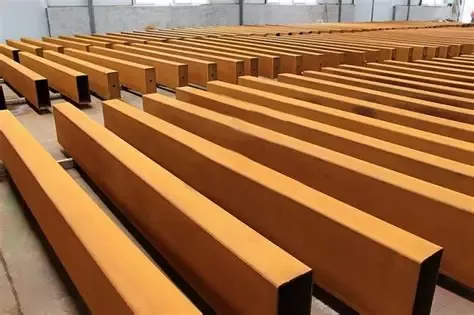
(1) Ауа-райы болат ішінара сыртқа қолданылатын коррозия мәселелерін түбегейлі шешедіболат құрылымдар, дегенмен жоғары баға мен нашар көріністің кемшіліктерімен.
(2) Термиялық бүрку (алюминийді бүрку/мырышты бүрку) ыстық мырыштаумен бірдей өнімділікті қамтамасыз етеді және құрамдас өлшемдерге жақсырақ бейімделуді қамтамасыз етеді, арнайы болат элементтері мен қатты коррозиялық орталар үшін өте қолайлы.
(3) Катодтық қорғаныс негізінен су астында немесе жер астында көмілген болат құрылымдарға қолданылатын коррозияға қарсы электрохимиялық принциптерге сүйенеді. Инновациялық композиттік қорғаныс жүйелері біріктірілген коррозияға қарсы және отқа төзімді жабындар және графеннен жасалған ауыр коррозияға қарсы жабындар сияқты кәдімгі шешімдерден басқа балама нұсқалар ретінде қызмет етеді.
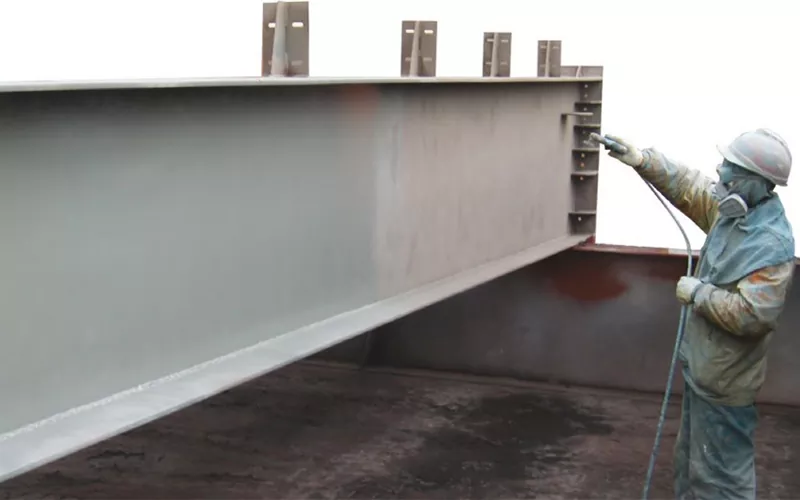
Көп қабатты бүріккіш жабын жүйесі
Болат конструкцияларға арналған бүріккіш жабынның коррозияға қарсы жүйесі дифференциалданған функциялары бар құрамдас беттерге көп қабатты қорғаныс жабындарын салады, олар негізінен үш қабатқа бөлінеді: праймер, аралық жабын және үстіңгі жабын. Праймер адгезия мен тоттан қорғау үшін қызмет етеді. Мырыш мөлшері 70% кем емес эпоксидті мырышқа бай праймер жиі қолданылады. Бейорганикалық мырышқа бай праймер балама болып табылады, бірақ оның құрғақ қабықшасының қалыңдығы қатаң бақылауды қажет етеді. Аралық қабат үшін эпоксидті слюдалы темір оксиді аралық жабын қолданылады, ал соңғы жабын ретінде алифатты полиуретанды жабын немесе фторкөміртекті жабын қолданылады. Тұрақты жұмысты және коррозияға қарсы сенімді өнімділікті қамтамасыз ету үшін бүрку жүйесінің барлық процедуралары бір зауытта аяқталуы керек.
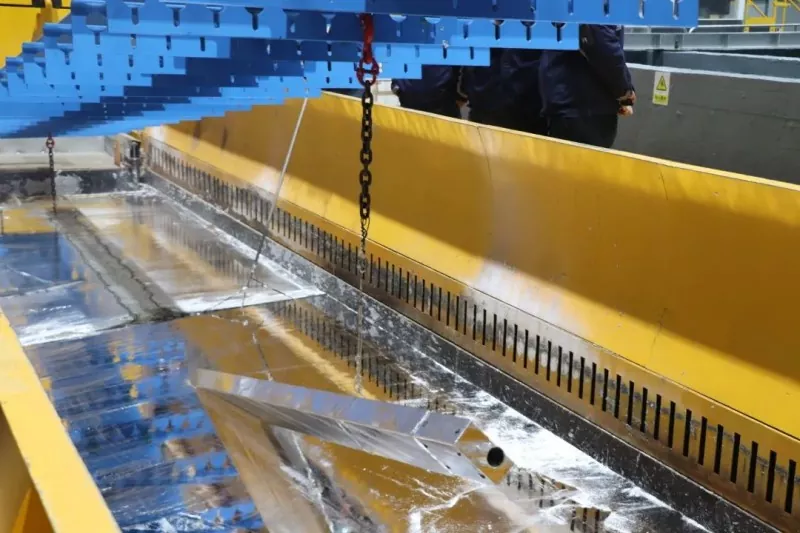
Гальванизация
Гальванизация ыстық мырыштау және электрлі мырыштау (қарапайым мырыштау) болып екіге бөлінеді. Ыстық мырыштау (толық атауы: ыстық мырыштау) болатты балқытылған мырыш ваннасына батыру арқылы қорғаныш мырыш жабынын құрайды. Оның қалыңдығы 65 мкм-ден 200 мкм-ге дейінгі қалың мырыш қабаты бар. Көрнекті коррозияға төзімділігімен, ұзақ қызмет ету мерзімімен, берік адгезиясымен және қарапайым процесспен, ол орташа сыртқы көріністің кемшілігіне ие және ауқымды құрылымдық компоненттерге жарамды. Электролиз принципіне негізделген мырыш қабатының электромырыштауы. Оның мырыш қабаты салыстырмалы түрде жұқа, әдетте 20 мкм-ден 30 мкм-ге дейін. Ол жақсы сәндік әсермен мақтана алады, бірақ жеңіл коррозияға қарсы қорғанысты қажет ететін шағын дәлдіктегі бөлшектерге немесе құрылымдарға қолданылатын күрделі өндірістік процесс.
үшін коррозиядан қорғауболат құрылымдарының шеберханаларыжұмыс ортасының коррозия санатын растаудан, бетті білікті дайындауды аяқтаудан және коррозияға қарсы тиісті ерітіндіні таңдаудан басталады. Кәсіби болат конструкцияларды өндіруші ретінде EHSS барлық коррозияға қарсы процестерді терең меңгерген және үнемді және жоғары тиімді коррозиядан қорғау жүйелерін таңдауға көмектесе алады.
Қатысты жаңалықтар
- Болат қаңқалы аттың тұрақты құрылысына сәйкес өлшемді қалай таңдауға болады?
- Орнында болат құрылымын жинау + Интегралды көтергіш құрылысының жұмыс процесі + Негізгі ойлар
- Неліктен заманауи өмірге арналған екі қабатты префабты болат жақтау үй құрылысын таңдау керек?
- Болат конструкциялары зауытының ғимараттарын жобалау және салу үшін тоғыз негізгі нүкте
- Болат құрылымы тауық сарайының құрылысы құс фабрикаларын басқаруды қалай жақсарта алады?
- «Локомотив стиліндегі» өндірістік ғимараттар: 3 қабатты кеңсе болат немесе бетон болуы керек пе?
Маған хабарлама қалдырыңыз