Қазақша
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Болат конструкцияларын өндіру технологиясын талдау
Ⅰ. Шолу
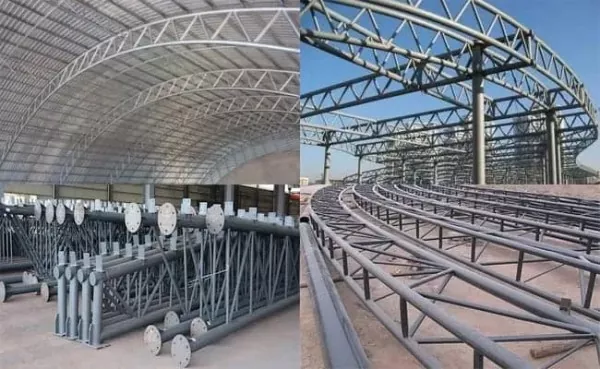
Болат конструкцияларды дайындаужобалау сызбаларын физикалық құрылымдық құрамдастарға түрлендіру процесі болып табылады. Оның негізгі мақсаты болаттың секциялық қасиеттерін негізінен өзгеріссіз сақтай отырып, зауыттық өндіріс процедуралары арқылы дизайн талаптарына сәйкес болат материалдарын білікті болат конструкция элементтеріне өңдеу болып табылады.
Темір конструкцияларды өндіру технологиясы әдетте механикалық өндіріске ұқсас. Дегенмен, болат конструкциядан жасалған бұйымдар, сайып келгенде, құрылыс алаңдарында жиналатынын ескере отырып, оның процестері дәлдікті бақылауға және деформацияның алдын алуға көбірек көңіл бөледі.
Ⅱ. Болат конструкцияларын өндірудің технологиялық схемасы
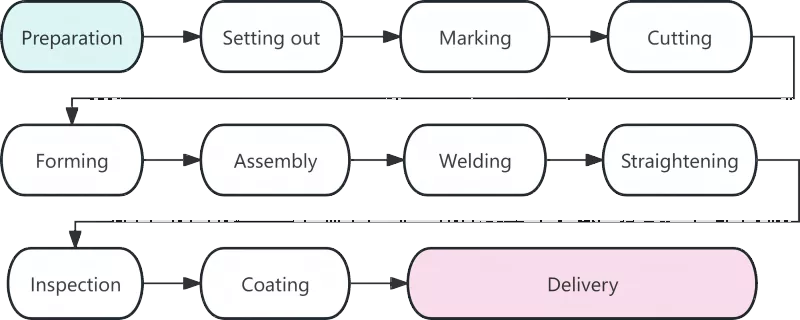
Ⅲ. Әрбір жұмыс процедурасының егжей-тегжейлі талдауы
|
Процесс |
Сипаттама |
|
Материалды дайындау |
Материалды дайындау болат құрылымын дайындаудың басталуын білдіреді және оның сапасы кейінгі барлық жұмыс процедураларына тікелей әсер етеді. Бұл кезеңдегі негізгі міндеттерге материалды қабылдау, түзету және бетті тазалау кіреді. Болат материалдар зауытқа келгеннен кейін олардың материал сертификаттары нақты өнімдермен салыстырылады. Негізгі құрылымдық құрамдас бөліктерде қолданылатын болаттар үшін химиялық құрамы мен механикалық қасиеттері бойынша қайта тексеру жүргізілуі керек. Тасымалдау кезінде пайда болған деформацияланған болаттар роликті түзеткіштермен немесе гидравликалық домкраттармен түзетіледі. Тәжірибе көрсеткендей, дайындамадағы өлшемдік қателердің шамамен 80% түзетілмеген шикізаттан туындайды. |
|
Лофтинг |
Лофтинг - болат конструкцияларды өндірудегі дәлдікті бақылаудың алғашқы маңызды қадамы. Арнайы платформаларда немесе орналасу кестелерінде техниктер бөлшектердің пішіндерін анықтау үшін жобалық сызбаларға сәйкес 1:1 қатынасында толық масштабты құрамдас түйіндер мен контурларды салады. Сызба өлшемдерін тексеруден басқа, дәнекерлеу шөгуінің рұқсаты тиісті процестер талап еткендей сақталуы керек. Әдетте, әрбір түйіспелі дәнекерлеуге 1-ден 1,5 миллиметрге дейін рұқсат беріледі. |
|
Белгілеу |
Сондай-ақ, сызу деп те белгілі, таңбалау болат пластиналар мен секциялардағы құрамдас контурлар үшін тесік орындарын және өңдеу сызықтарын белгілеу үшін үлгілерді пайдалану процедурасын білдіреді. Материалды пайдалану жылдамдығын арттыру үшін «алдымен үлкен бөліктер, кейінірек кішігірім бөлшектер» принципі сақталады. Оңтайландырылған орналасу арқылы жалпы материалды пайдалану деңгейі 85% -дан астамға жетуі мүмкін және ұяшықты оңтайландырудан кейін ол тіпті 92% -дан асуы мүмкін. |
|
Кесу |
Кесу - шикізатты белгіленген сызықтар бойынша жеке бөліктерге бөлу процесі. Кесудің негізгі әдістеріне газбен кесу, плазмалық кесу және лазерлік кесу жатады. Сандық басқару кесу технологиясын кеңінен қолдану болат конструкциясын дайындаудың дәлдігі мен тиімділігін арттырды. Кейбір кесілген беттер жиектерді қайталама өңдеусіз тікелей дәнекерлеуге жарамды. |
|
Қалыптастыру |
Қисық арқалықтар және иілген құбырлар сияқты сызықты емес құрамдас бөліктер суық иілу немесе ыстық иілу арқылы пішінделеді. Суық иілу бөлме температурасында орындалады және жалпы қисық компоненттерге қолданылады. Ыстық иілу үшін болаттар иілу алдында 900-1100 ° C дейін қыздырылады, бұл қалың пластиналар немесе шағын иілу радиустары бар компоненттер үшін қабылданады. |
|
Ассамблея |
Құрастыру дегеніміз өңделген бөлшектерді сызбаларға сәйкес біріктіру және оларды жабысқақ дәнекерлеу арқылы уақытша бекіту. Стандартты құрастыру процедурасы келесідей: Фланец пластиналарының түйісетін тігістерін тегістеу → Веб-пластиналардағы саңылауларды алып тастау → Құрастыру машинасының көмегімен дәл орналастыруға қол жеткізу → Бір жақты Т-секциялы болатты толық құрастыру → Жинақты аударып, жалпы қалыптауды аяқтаңыз. |
|
Дәнекерлеу |
Дәнекерлеу - жоғары техникалық талаптарға және қатаң сапа бақылауына ие болат конструкцияларды өндірудегі негізгі процедура. Жиі қолданылатын дәнекерлеу әдістеріне автоматты су астындағы доғалық дәнекерлеу, CO₂ газбен қорғалған дәнекерлеу және қорғалған металды доғалық дәнекерлеу жатады. |
|
Түзету |
Дәнекерлеу кезінде пайда болатын термиялық кернеу бастапқы геометриялық пішінді қалпына келтіру үшін түзету арқылы жойылатын құрамдас деформацияны тудырады. Кең таралған түзету әдістеріне механикалық түзету, жалынмен түзету және аралас түзету жатады. Бір позицияда қыздыру үш реттен артық жүргізілмейді және қызып кетуге қатаң тыйым салынады. |
|
Тексеру |
Бүкіл өндіріс процесінде тексеру өнім сапасының негізгі кепілі болып табылады. Кезеңдік тексеру негізінен шикізатты тексеруді, технологиялық бақылауды және дәнекерлеуден кейінгі тексеруді қамтиды. Дәнекерленген жіктер ішінде жарықтар мен толық емес балқыту сияқты өлімге әкелетін ақауларға жол берілмейді. |
|
Қаптау |
Қаптау болат конструкцияларды коррозияға қарсы және өртке қарсы қорғауды қамтамасыз етеді. Стандартты жабын жүйесі үш қабаттан тұрады: мырышқа бай эпоксидті праймер, эпоксидті слюдалы темір аралық жабын және полиуретанды немесе фторкөміртекті жабын. Отқа төзімді жабын бірнеше жұқа қабаттарда қолданылуы керек. Қаптаумен жұмыс істеу үшін қоршаған ортаның температурасы 5 ° C төмен болмауы керек, салыстырмалы ылғалдылық 85% -дан аспауы керек, ал болат бетінің температурасы шық нүктесінен кемінде 3 ° C жоғары болуы керек. |
|
Зауыттан жеткізу |
Жеткізу - болат конструкцияларды өндірудің соңғы сатысы. Соңғы тексеруден өткен компоненттерге бірегей сериялық нөмірлер мен белгілер беріледі. Құрамдас бөліктер орнату ретіне сәйкес топтарға топтастырылуы керек. Қаптаманың сызаттарын болдырмау үшін құрамдас бөліктердің арасына ағаш блоктар немесе резеңке тығыздағыштар орналастырылуы керек. |
IV. Қазіргі болат конструкцияларын өндіру технологиясының даму тенденциялары
Заманауи темір құрылымыөндіріс дәлдігі мен тиімділігін арттыру үшін барған сайын интеллектуалды және механикаландырылған. Сандық басқару технологиясы, автоматты дәнекерлеу, BIM қолданбасы және алдын ала құрастыруға арналған виртуалды модельдеу саланың болашақ даму тенденцияларын көрсетеді.
Болат конструкциялар өндірісі бір-бірімен тығыз байланысты процестерді, жоғары дәлдік талаптарын және қатаң сапаны бақылауды қамтитын толық жүйе болып табылады. Орналасудан бастап жабынға дейінгі әрбір процедура дайын өнімнің сапасына тікелей әсер етеді. Зияткерлік технологияларды кеңінен қолдану арқылы болат конструкцияларға қатаң стандарттар қабылданады, бұл өнім сапасын одан әрі жақсартуға әкеледі.
Қатысты жаңалықтар
- Болат қаңқалы аттың тұрақты құрылысына сәйкес өлшемді қалай таңдауға болады?
- Орнында болат құрылымын жинау + Интегралды көтергіш құрылысының жұмыс процесі + Негізгі ойлар
- Неліктен заманауи өмірге арналған екі қабатты префабты болат жақтау үй құрылысын таңдау керек?
- Болат конструкциялары зауытының ғимараттарын жобалау және салу үшін тоғыз негізгі нүкте
- Болат құрылымы тауық сарайының құрылысы құс фабрикаларын басқаруды қалай жақсарта алады?
- «Локомотив стиліндегі» өндірістік ғимараттар: 3 қабатты кеңсе болат немесе бетон болуы керек пе?
Маған хабарлама қалдырыңыз